


dicas para monitorar a queda de pressão do filtro de ar da cabine de pintura
Monitoramento da queda de pressão em Filtro de ar para cabine de pinturaÉ uma das maneiras mais práticas e simples de manter um fluxo de ar consistente, preservar a qualidade do acabamento e evitar paradas não planejadas durante longos períodos de pintura. Sem uma rotina de monitoramento clara e consistente, as equipes frequentemente não percebem mudanças sutis na condição do filtro, que comprometem o equilíbrio do fluxo de ar, desperdiçam energia e geram acabamentos irregulares que exigem retrabalho dispendioso. Estas dicas testadas em campo ajudam você a construir um sistema de monitoramento confiável, adequado para uso real em oficinas, e não apenas para condições ideais de laboratório.
Estabeleça leituras de referência precisas no momento da instalação do filtro.
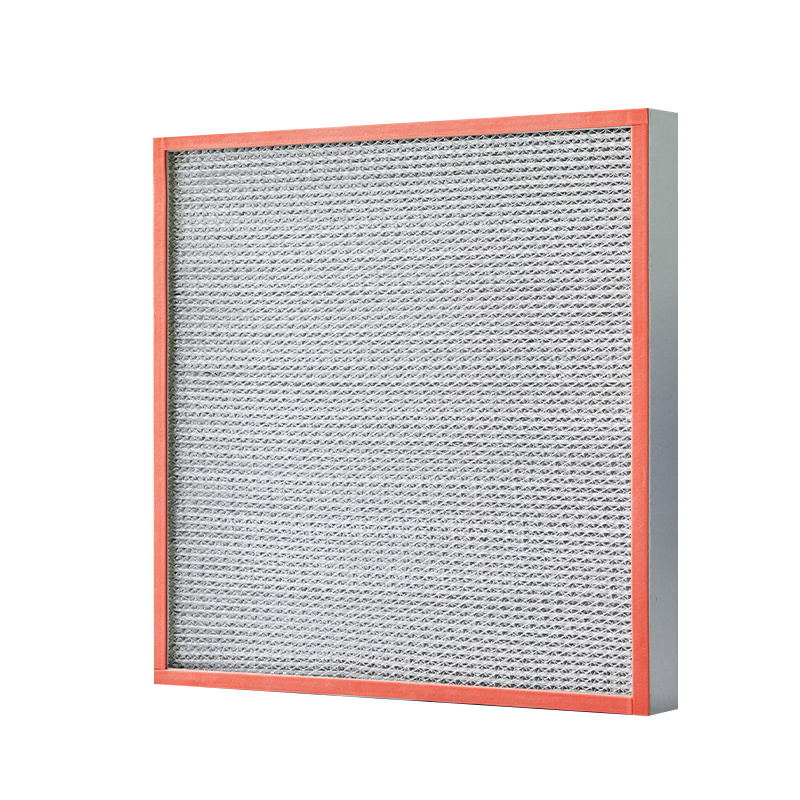
Comece cada novo conjunto de filtros realizando uma série completa de leituras de queda de pressão de referência após a cabine ter operado em velocidade máxima por pelo menos 10 a 15 minutos. Aguardar a estabilização do fluxo de ar garante que a leitura não seja distorcida por turbulências temporárias na inicialização ou por movimentos irregulares do ar através de filtros novos. Meios filtrantesAnote esse número com clareza e vincule-o diretamente à data exata em que os novos filtros foram instalados, para que você tenha um ponto de referência fixo para comparar todas as leituras futuras.
Antes de realizar qualquer medição de referência, verifique se o seu instrumento de medição de pressão indica exatamente zero quando o ventilador da cabine estiver completamente desligado. Caso o instrumento não retorne a zero, calibre-o cuidadosamente antes de registrar quaisquer valores, para evitar fixar um valor incorreto que torne todas as leituras subsequentes enganosas. Essa verificação rápida de 30 segundos elimina uma das fontes de erro mais comuns no monitoramento da queda de pressão.
Percorra toda a extensão do conjunto de filtros e faça leituras em vários pontos ao longo de toda a superfície do filtro, não apenas em um único ponto central. Isso ajuda a identificar pequenos problemas de instalação imediatamente, como pequenas folgas nas bordas do filtro, encaixe irregular ou pequenos problemas de vedação que criam fluxo de ar inconsistente em diferentes seções da cabine. Essas pequenas folgas só piorarão à medida que os contaminantes se acumularem nos filtros e podem criar zonas ocultas de baixo fluxo que comprometem a qualidade do acabamento em partes específicas da área de pulverização.
Construa uma rotina de leitura consistente e repetível.
Agende as verificações de queda de pressão sempre no mesmo horário, sob as mesmas condições operacionais da cabine, a cada medição. Fazer as leituras com as portas da cabine totalmente fechadas, todos os dampers de exaustão em sua posição normal de funcionamento e sem ventiladores auxiliares externos em funcionamento garante que seus resultados sejam comparáveis semana após semana. Se você fizer uma leitura com as portas abertas e outra com as portas fechadas, os dados não coincidirão e você não conseguirá identificar mudanças reais e graduais na condição do filtro.
Registre todas as leituras em um local compartilhado e de fácil acesso, que todos os operadores de turno possam visualizar e atualizar. Anote não apenas o valor da queda de pressão, mas também as horas de operação da cabine, quaisquer trabalhos de pintura recentes de grande porte que tenham gerado altas cargas de contaminantes e quaisquer pequenas observações sobre fluxo de ar incomum ou resultados de acabamento atípicos que os membros da equipe tenham notado naquele dia. Esse contexto adicional ajuda a identificar padrões, como um aumento de pressão mais rápido do que o esperado após um trabalho de revestimento de grande volume, que o simples rastreamento de números por si só jamais revelaria.
Treine todos os funcionários da sua equipe para que realizem as medições de queda de pressão exatamente da mesma maneira, seguindo a mesma sequência passo a passo. Se um operador fizer a medição 2 minutos após o início da operação e outro esperar 10 minutos, os números não coincidirão e você terá dados confusos e não confiáveis, nos quais ninguém poderá confiar. Uma breve sessão de treinamento compartilhada garante que todos na linha de produção coletem dados consistentes e úteis, sem confusão adicional.
Defina limites de queda de pressão claros e acionáveis.
Defina um limite superior rigoroso para a queda de pressão que nenhum conjunto de filtros pode exceder durante a operação normal. Esse valor deve estar vinculado à queda máxima de fluxo de ar segura que sua cabine de pintura pode tolerar sem criar padrões de pulverização irregulares, captura inadequada de excesso de tinta ou condições operacionais inseguras. Nunca force os filtros muito além desse limite apenas para prolongar um pouco sua vida útil, pois os custos ocultos de retrabalho, desperdício de material de revestimento e quebras inesperadas sempre superarão em muito qualquer pequena economia a curto prazo.
Adicione um segundo nível de alerta que fique aproximadamente entre 70% e 80% do seu limite máximo final. Quando a queda de pressão atingir esse nível de alerta, você pode começar a se preparar para a troca do filtro, encomendar novos filtros, se necessário, e agendar a substituição durante uma pausa planejada na produção, em vez de esperar que a cabine falhe no meio do trabalho. Esse sistema simples de dois níveis elimina quase todo o tempo de inatividade não planejado causado por filtros completamente obstruídos.
Monitore a taxa de aumento da pressão ao longo do tempo, não apenas o valor absoluto da queda de pressão. Se você notar que a pressão está subindo muito mais rápido do que nos ciclos de filtragem anteriores, isso é um sinal claro de que algo mudou em sua oficina. Pode significar que a qualidade do ar de admissão piorou, que uma camada de pré-filtro não está mais funcionando como esperado ou que um lote recente de material de revestimento está gerando muito mais excesso de pulverização do que o normal. Detectar essa mudança precocemente permite ajustar os processos anteriores antes que o material do filtro se desgaste muito mais rápido do que o planejado.
Solucione imediatamente quaisquer alterações inesperadas na queda de pressão.
Se você observar um aumento repentino e inesperado na queda de pressão que não condiz com o acúmulo normal de contaminantes, não o considere simplesmente como um desgaste normal do filtro. Primeiro, verifique se há obstruções parciais em seções específicas do conjunto de filtros, causadas por um grande derramamento recente de material de revestimento pesado ou por um acúmulo de detritos que entrou na entrada de ar durante a noite. Essas obstruções localizadas podem criar picos de pressão acentuados e irregulares que desequilibram o fluxo de ar em toda a cabine.
Se você observar uma queda inesperada na pressão em vez de um aumento, isso não é um bom sinal — geralmente significa que o material filtrante rasgou, que a vedação ao redor da borda do filtro se rompeu ou que o filtro se soltou da sua estrutura. Quando isso acontece, o ar não filtrado passa diretamente pela abertura sem ser capturado, o que pode enviar partículas soltas de volta para a cabine, arruinar acabamentos frescos e criar condições de operação inseguras. Inspecione todo o conjunto de filtros imediatamente assim que observar esse tipo de queda inesperada.
Após concluir qualquer substituição ou manutenção de filtros, faça uma nova medição completa da queda de pressão e compare os resultados com a linha de base original. Isso permite confirmar se os novos filtros estão instalados corretamente, se não há folgas ocultas ou restrições ao fluxo de ar e se a cabine está operando exatamente com o mesmo nível de desempenho de fluxo de ar para o qual foi projetada. Essa verificação rápida após a troca garante que você não tenha introduzido acidentalmente um pequeno problema de fluxo de ar que possa causar problemas gradualmente nas próximas semanas de produção.